- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Почему точность размеров так важна для вставок пресс-форм?
Литой автомобильный разъем не принимается при окончательной проверке, поскольку отверстия для штифтов смещены от центра на 0,08 мм. Сборочная линия заказчика не может вставить штифты, и вся партия из 20 000 деталей отправляется в металлолом. Основная причина кроется во вставке формы, которая образует отверстия для штифтов. Вставка была обработана с допуском ±0,05 мм вместо заданного ±0,01 мм. Само по себе отклонение невелико — меньше толщины человеческого волоса. Но в пресс-форме допуски складываются. Вставка помещается в карман, карман обрабатывается в пластину, а пластина выравнивается с другими пластинами. Отклонение каждого компонента добавляется к следующему, и в конечной части появляется совокупная ошибка. Вот почему точность размеров не является косметическим требованием для вставок пресс-форм. Это основа качества деталей, надежности пресс-форм и экономики производства.
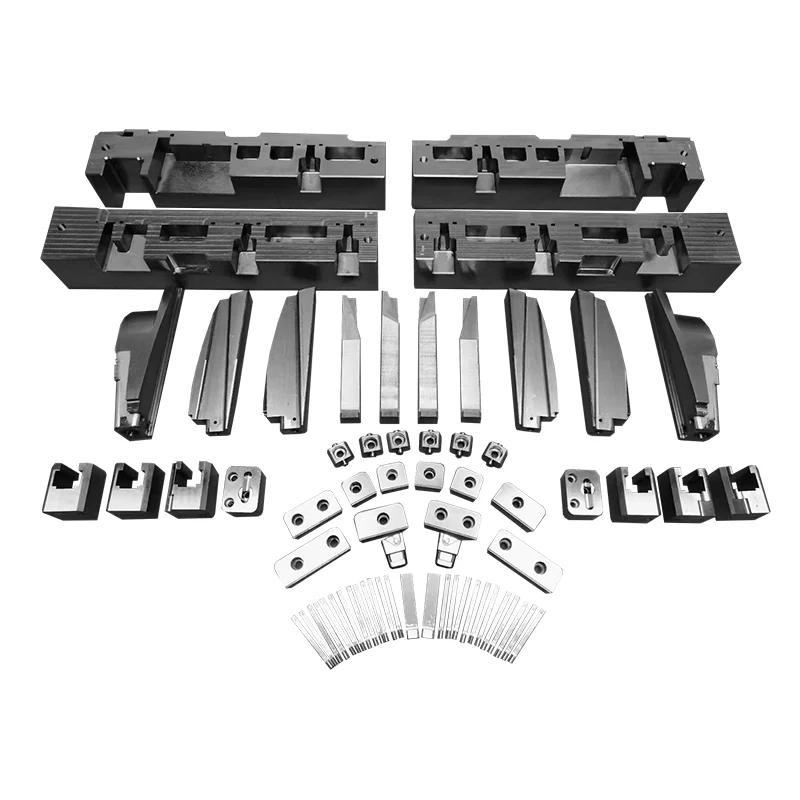
Это руководство написано для покупателей, которые ищутТочные компоненты и вставки пресс-формдля литьевых форм, пресс-форм и пресс-форм. Мы объясним, почему точность размеров имеет значение, как совокупность допусков влияет на качество детали, конкретные допуски, которые имеют решающее значение для вставок пресс-формы, последствия неточных вставок и критерии оценки размерных возможностей поставщика. Мы также предоставим подробные параметры продукции с нашего завода в Moldburger Mold Industry Co., Ltd. Независимо от того, задаете ли вы стержневые штифты, вставки для полостей, ползуны или изнашиваемые пластины, это руководство поможет вам понять требования к точности и выбрать поставщика, который может им соответствовать.
Оглавление
- 1. Что означает точность размеров для вставки пресс-формы?
- 2. Как совокупность допусков влияет на качество конечной детали?
- 3. Что происходит, когда вставки пресс-формы выходят за пределы допуска?
- 4. Какие допуски наиболее важны для вставок пресс-форм?
- 5. Как указать точность размеров в заказе на поставку?
- 6. Как вы оцениваете точность поставщика вставок для пресс-форм?
- 7. Каковы ключевые параметры продукции нашего завода?
- 8. Часто задаваемые вопросы (FAQ)
- 9. Заключение
1. Что означает точность размеров для вставки пресс-формы?
Точность размеров вставки пресс-формы означает, что каждая деталь вставки — ее внешние размеры, детали полости, отверстия для штифтов, монтажные поверхности и запорные кромки — изготавливается по заданному размеру в пределах указанного допуска. Недостаточно, чтобы вставка была примерно нужного размера. В пресс-форме вставка должна входить в карман с правильным зазором, герметично закрываться от расплава пластика в месте отключения и выравниваться с другими компонентами пресс-формы так, чтобы конечная деталь соответствовала своему чертежу. Точность выражается в допуске, например ±0,01 мм, который определяет допустимый диапазон отклонения от номинального размера. В таблице ниже приведены размерные характеристики вставки пресс-формы и требования к точности.
| Особенность | Требование к точности | Последствия неточности |
| Внешние размеры | От ±0,01 мм до ±0,02 мм | Плохо помещается в кармане, движение под давлением |
| Деталь полости | ±0,01 мм | Размер детали выходит за пределы допуска |
| Отверстия для штифтов | От ±0,005 мм до ±0,01 мм | Несоосность штифтов, сбой сборки |
| Запорные кромки | ±0,005 мм | Формирование вспышки |
| Монтажные поверхности | Плоскостность 0,005 мм | Вставка раскачивается, неравномерное напряжение |
ВМолдбургер Молд Индастри Ко., Лтд.Наша фабрика производит точные компоненты и вставки для пресс-форм с допусками, требуемыми конструкцией пресс-формы. Мы используем обработку на станках с ЧПУ, электроэрозионную обработку и прецизионное шлифование для достижения заданной точности. Наша команда контроля качества проверяет все важные размеры перед отправкой вставки. Наша цель — предоставить нашим клиентам вставки, которые правильно подходят, надежно герметизируются и производят детали, соответствующие их чертежам.
2. Как совокупность допусков влияет на качество конечной детали?
Накопление допусков — это накопление отклонений отдельных компонентов в сборке. В пресс-форме окончательный размер детали определяется вставкой полости, стержневой вставкой, основанием формы, системой выравнивания и станком. Каждый из этих компонентов имеет свою толерантность. Если допуски не будут тщательно проанализированы, набор деталей может превысить допуск конечной детали. Например, если вставка полости имеет допуск ±0,02 мм, основание формы имеет допуск ±0,02 мм, а система выравнивания имеет допуск ±0,01 мм, потенциальное наложение составляет ±0,05 мм. Если окончательный допуск детали составляет ±0,05 мм, пакет потребляет весь бюджет допуска, не оставляя запаса для других переменных, таких как тепловое расширение или отклонения станка. В таблице ниже показан анализ совокупности допусков.
| Компонент | Толерантность | Накопительный стек |
| Полость Вставка | ±0,01 мм | ±0,01 мм |
| Основная вставка | ±0,01 мм | ±0,02 мм |
| Карман для основы формы | ±0,01 мм | ±0,03 мм |
| Система выравнивания | ±0,005 мм | ±0,035 мм |
| Окончательный допуск детали | ±0,05 мм | Поля: ±0,015 мм |
На нашем заводе мы работаем с нашими клиентами над анализом набора допусков их пресс-форм. Мы можем провести анализ допусков и порекомендовать допуски пластины, которые обеспечат соответствие конечной детали чертежу. Наша цель — помочь нашим клиентам избежать проблем со штабелированием, с самого начала определяя правильные допуски.
3. Что происходит, когда вставки пресс-формы выходят за пределы допуска?
Если вставки пресс-формы выходят за пределы допуска, последствия могут быть серьезными и дорогостоящими. Первым последствием является образование вспышки. Если запираемые кромки вставки не прилегают должным образом к сопрягаемой поверхности, пластик может попасть в зазор, что приведет к образованию заусенцев на детали. Вспышка требует удаления вручную, увеличивает затраты на рабочую силу и может повлиять на внешний вид и функциональность детали. Второе последствие – нарушение размеров детали. Если деталь полости выходит за пределы допуска, отлитая деталь выйдет за пределы допуска, что приведет к браковке и браку. Третье последствие – повреждение плесенью. Если вставка не помещается в гнезде должным образом, она может смещаться под давлением впрыска, вызывая износ гильзы и вставки. Четвертое последствие – сокращение срока службы пластины. Пластина, которая не выровнена или имеет плохую опору, будет испытывать более высокие нагрузки и быстрее изнашиваться. В таблице ниже суммированы эти последствия.
| Последствие | Причина | Влияние |
| Флэш-формирование | Отсечные кромки выходят за пределы допуска | Стоимость ручного снятия, внешний вид детали |
| Ошибка размера детали | Детализация полости вне допуска | Лом, переделка, отказ клиентов |
| Повреждение плесенью | Плохо помещается в кармане | Карманная одежда, вставной механизм |
| Уменьшенный срок службы пластины | Несовпадение, плохая поддержка | Преждевременный износ, частая замена. |
На заводе Moldburger понимают эти последствия и разрабатывают производственные процессы таким образом, чтобы их предотвратить. Мы проверяем каждый критический размер и проверяем каждую вставку перед отправкой. Наша цель — предоставить нашим клиентам вставки, которые правильно подходят, надежно герметизируются и производят детали, соответствующие их чертежам.
4. Какие допуски наиболее важны для вставок пресс-форм?
Не все допуски одинаково важны. Наиболее критическими допусками являются те, которые влияют на посадку вставки в форму, герметичность затвора и размер конечной детали. В таблице ниже приведены эти критические допуски и их типичные значения.
| Тип допуска | Типичное значение | Почему это важно |
| Внешнее измерение | ±0,01 мм | Помещается в карман, предотвращает движение |
| Размер полости | ±0,01 мм | Окончательный размер детали |
| Положение отверстия для штифта | ±0,005 мм | Выравнивание штифтов, сборка |
| Плоскостность затвора | 0,005 мм | Предотвращение вспышки |
| Поверхностная обработка | Ra 0,2–0,4 мкм | Внешний вид детали, выпуск |
На нашем заводе мы уделяем особое внимание этим критическим допускам при изготовлении каждой пластины. Для их достижения и проверки мы используем прецизионное механическое и контрольное оборудование. Наша цель – предоставить нашим клиентам пластины, отвечающие самым взыскательным требованиям.
5. Как указать точность размеров в заказе на поставку?
Указание точности размеров в заказе на поставку требует большего, чем просто указание одного допуска. Это требует определения критических характеристик, их номинальных размеров, допусков, метода контроля и критериев приемки. В таблице ниже представлен контрольный список технических характеристик.
| Спецификация Пункт | Что включить | Пример |
| Критические особенности | Перечислите все функции, которые влияют на посадку, уплотнение или размер детали. | Внешние размеры, полость, отверстия для штифтов |
| Номинальные размеры | Укажите номинальный размер для каждой функции. | 50,00 мм |
| Допуски | Обеспечьте допуск для каждой функции. | ±0,01 мм |
| Метод проверки | Укажите, как будет проверяться размер | КИМ, микрометр, оптический компаратор |
| Критерии приемки | Определите пределы приемки | Все размеры в пределах допуска |
Завод Moldburger Mold Industry Co., Ltd. работает с нашими клиентами, чтобы определить критические характеристики и допуски для каждой пластины. Мы предоставляем отчеты о проверке каждой партии, документируя фактические размеры и подтверждая, что они соответствуют спецификациям. Наша цель — облегчить нашим клиентам проверку точности получаемых ими вставок.
6. Как вы оцениваете точность поставщика вставок для пресс-форм?
Оценка точности поставщика вставок пресс-форм требует сосредоточения внимания на оборудовании, проверке, управлении процессом и опыте. Поставщик должен иметь обрабатывающее оборудование, способное обеспечить требуемые допуски, включая фрезерные станки с ЧПУ, электроэрозионные станки и прецизионные шлифовальные станки. Они должны иметь контрольное оборудование для проверки размеров, включая КИМ, микрометры и оптические компараторы. Они должны иметь средства контроля процессов для обеспечения последовательности. И они должны иметь опыт работы с типом вставки, которую вы приобретаете. В таблице ниже приведены критерии оценки.
| Критерий оценки | Что искать | Почему это важно |
| Обрабатывающее оборудование | ЧПУ, электроэрозионная обработка, прецизионное шлифование | Позволяет достичь жестких допусков |
| Инспекционное оборудование | КИМ, микрометры, оптические компараторы | Точно проверяет размеры |
| Управление процессом | SPC, калибровка, документация | Обеспечивает согласованность между партиями |
| Опыт | Ссылки на пластины схожего типа | Демонстрирует возможности и надежность |
На нашем заводе у нас есть обрабатывающее оборудование, инспекционное оборудование и средства контроля процесса для достижения и проверки жестких допусков, необходимых для точных компонентов и вставок пресс-форм. Мы производим пластины уже более десяти лет и имеем большой опыт работы с широким спектром типов пластин. Мы приглашаем вас оценить нас по этим критериям и рассмотреть нас в качестве своего партнера по вставкам для пресс-форм.
7. Каковы ключевые параметры продукции нашего завода?
В следующей таблице представлены ключевые параметры наших прецизионных компонентов и вставок пресс-форм. Эти вставки подходят для литьевых форм, форм для литья под давлением и пресс-форм. Наш завод также может изготовить вкладыши по индивидуальному заказу, отвечающие конкретным требованиям.
| Параметр | Диапазон технических характеристик | Примечания |
| Материал | P20, H13, S7, 420SS, бронза | Выбрано для применения |
| Твердость | 28 - 58 HRC | Зависит от материала и термической обработки. |
| Размерный допуск | От ±0,005 мм до ±0,02 мм | Зависит от критичности функции |
| Поверхностная обработка | Ra 0,2–0,8 мкм | Полированная для полостей |
| Термическая обработка | Закалка и отпуск, азотирование | Выбран из-за износостойкости. |
| Инспекция | КИМ, микрометр, оптический компаратор | Предоставляется полный отчет |
| минимальный заказ | 1 шт. | Возможен торг при больших заказах |
| Время выполнения | 2–4 недели | Зависит от сложности и количества |
На нашем заводе мы производим прецизионные компоненты и вставки для пресс-форм, соответствующие этим и многим другим спецификациям. Мы можем настроить материал, твердость, допуск и отделку в соответствии с вашими конкретными требованиями. Наша система контроля качества включает проверку сырья, внутрипроизводственный контроль и окончательную проверку перед отправкой. Наша цель — предоставить нашим клиентам высококачественные пластины, отвечающие их требованиям к точности размеров.
8. Часто задаваемые вопросы (FAQ)
Вопрос 1. Каков типичный допуск на размер вставки пресс-формы?
Ответ: Типичный допуск на размер вставки пресс-формы зависит от функции и применения. Для критических характеристик, таких как размеры полости и положение отверстий для штифтов, допуск обычно составляет от ±0,005 мм до ±0,01 мм. Для менее важных характеристик, таких как внешние размеры, допуск может составлять от ±0,01 мм до ±0,02 мм. Точный допуск должен быть указан на основе требований к детали и анализа совокупности допусков.
Вопрос 2. Как совокупность допусков влияет на окончательный размер детали?
Ответ: Наложение допусков — это накопление отклонений отдельных компонентов в сборке. В пресс-форме окончательный размер детали определяется вставкой полости, стержневой вставкой, основанием формы и системой выравнивания. Каждый компонент имеет свой допуск, а отклонения суммируются. Если набор превышает окончательный допуск детали, деталь не соответствует спецификации. Наша команда может помочь вам проанализировать комплектацию и указать допуски пластины, которые оставляют достаточный запас.
Вопрос 3. Что произойдет, если вставка пресс-формы выйдет за пределы допуска?
Ответ: Если вставка пресс-формы выходит за пределы допуска, последствия могут включать образование заусенцев при отключении, нарушение размеров детали, повреждение пресс-формы из-за плохой посадки и сокращение срока службы вставки. Эти проблемы приводят к браку, доработке и увеличению затрат на техническое обслуживание. Чтобы избежать этих последствий, необходимо указать правильный допуск и проверить его посредством проверки.
Вопрос 4. Как проверить точность размеров вставки пресс-формы?
Ответ: Точность размеров проверяется с помощью прецизионного измерительного оборудования, в том числе КИМ (координатно-измерительных машин), микрометров и оптических компараторов. Проверка должна охватывать все важные функции и должна быть задокументирована в отчете, прилагаемом к вкладышу. Наш завод предоставляет полный отчет по каждой отгружаемой вставке.
Вопрос 5. Можно ли переработать вставку пресс-формы, если она выходит за пределы допуска?
Ответ: В некоторых случаях вставку пресс-формы можно доработать, если она выходит за пределы допуска. Например, если размер слишком велик, его можно обработать до нужного размера. Если размер слишком мал, возможно, вставку придется забраковать или приварить и повторно обработать. Целесообразность доработки зависит от конкретной особенности и величины отклонения. Наша команда может посоветовать, возможна ли доработка или требуется новая вставка.
9. Заключение
Точность размеров имеет жизненно важное значение для вставок пресс-форм, поскольку от нее зависит, будет ли вставка правильно прилегать, надежно ли герметизируется и будут ли изготавливаться детали, соответствующие чертежам. Наложение допусков, образование заусенцев, нарушение размеров детали, повреждение пресс-формы и сокращение срока службы пластин – все это последствия неточных пластин. Указывая критические допуски, анализируя комплектацию и проверяя размеры путем проверки, покупатели могут гарантировать, что поставляемые ими вставки соответствуют требованиям их форм. Наша фабрика Moldburger Mold Industry Co., Ltd. производит точные компоненты и вставки для пресс-форм с самыми жесткими допусками и предоставляет полные отчеты о размерах при каждой поставке. Мы работаем с нашими клиентами, чтобы определить критические характеристики и допуски для каждой пластины.
Независимо от того, ищете ли вы стержни, вставки для полостей, скользящие блоки или изнашиваемые пластины, мы приглашаем вас связаться с нами, чтобы обсудить ваши требования. Мы можем предоставить образцы, отчеты об инспекциях и индивидуальные решения. Наша приверженность качеству и точности размеров сделала нас надежным партнером для производителей пресс-форм по всему миру.
Свяжитесь с Moldburger Mold Industry Co., Ltd. сегоднячтобы обсудить ваши требования к точным компонентам и вставкам пресс-формы и узнать, как наша точность размеров может улучшить производительность вашей пресс-формы.