- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Какую решающую роль играют слайды в сложном движении пресс-формы?
Внутри сложной литьевой формы движение одного суппорта может определить, будет ли деталь изготовлена безупречно или отбракована. Рассмотрим формованный автомобильный разъем с боковой выемкой. Основной стержень и полость не могут просто открываться и закрываться, чтобы освободить деталь; подрез будет зажат. Механизм скольжения должен двигаться вбок, втягивая боковой стержень, прежде чем деталь будет выброшена. Если слайд движется слишком рано, деталь искажается. Если он будет двигаться слишком поздно, деталь треснет. Если он схватится, значит, форма повреждена. В этом заключается решающая роль направляющих в сложном движении пресс-формы. Это компоненты, которые позволяют формовать геометрию, которая в противном случае была бы невозможна: выточки, внутренняя резьба, боковые отверстия и сложные контуры. Затвор — это не простой кусок стали; это точный механизм, который должен надежно работать в течение сотен тысяч циклов. Конструкция, материалы и точность изготовления направляющих и связанных с ними компонентов определяют успех пресс-формы.
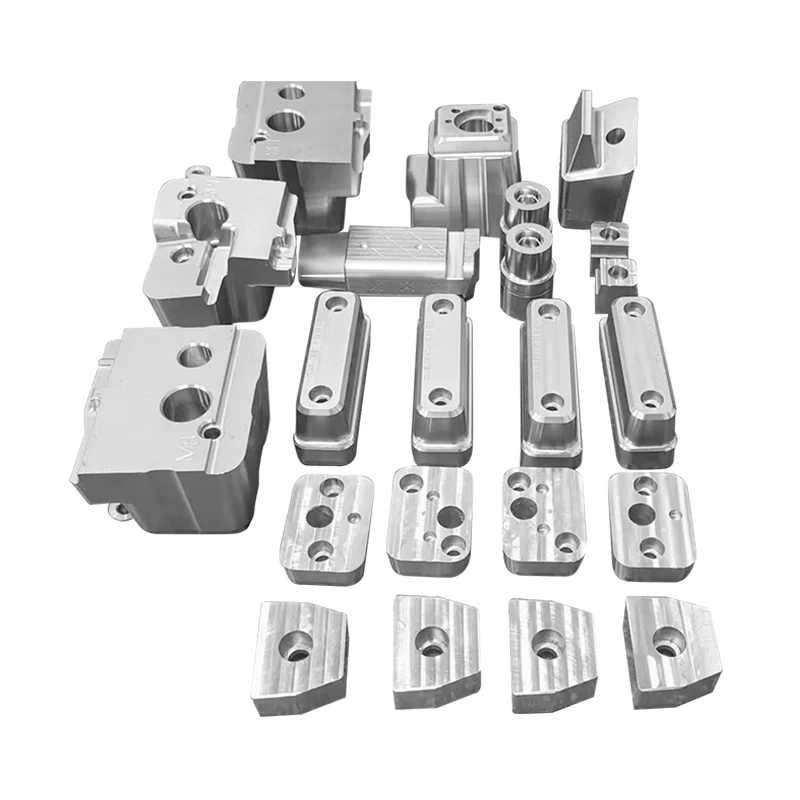
Важность салазок в сложном движении пресс-формы невозможно переоценить. Это компоненты, которые превращают простую открывающуюся и закрывающуюся форму в сложную производственную систему, способную производить сложные детали. Они должны выдерживать высокое давление при литье под давлением, термоциклирование процесса и механический износ при многократном срабатывании. Они должны быть точно синхронизированы с открытием и закрытием формы. И они должны быть изготовлены с допусками, измеряемыми в микронах. В этой статье будет рассмотрена решающая роль направляющих в сложном движении пресс-формы. Мы рассмотрим различные типы направляющих, принципы проектирования, обеспечивающие надежную работу, материалы и производственные процессы, определяющие их срок службы, а также меры контроля качества, обеспечивающие точность. Мы также предоставим подробные спецификации для нашихТочные компоненты и вставки пресс-формс нашего завода в Молдбургер Молд Индастри Ко., Лтд.
Оглавление
- 1. Что такое пресс-форма и зачем она нужна?
- 2. Какие типы слайдов используются в сложных формах?
- 3. Как активируется и рассчитывается движение слайда?
- 4. Какие материалы и обработка обеспечивают долговечность слайдов?
- 5. Какие принципы проектирования предотвращают выход из строя слайдов?
- 6. Какие характеристики определяют высококачественные направляющие и вставки для пресс-форм?
- 7. Часто задаваемые вопросы (FAQ)
- 8. Заключение
1. Что такое пресс-форма и зачем она нужна?
Слайдер формы — это механизм, который перемещает часть полости или стержня формы вбок, перпендикулярно основному направлению открытия и закрытия формы. Назначение суппорта — сформировать элементы, которые предотвратят выталкивание детали, если форма просто раскроется вдоль главной оси. Эти элементы известны как поднутрения. Подрез может представлять собой боковое отверстие, выемку, резьбу или любую геометрию, которая не совпадает с направлением отверстия формы. Без ползунка эти элементы были бы заблокированы, и деталь нельзя было бы снять без повреждения. Ползун отодвигается перед тем, как деталь будет выброшена, что позволяет аккуратно снять деталь. В таблице ниже приведены типы функций, для которых требуются слайды.
| Тип функции | Описание | Требуется действие по слайду |
| Боковое отверстие | Отверстие, перпендикулярное направлению открытия формы. | Боковое отведение стержневого штифта |
| Внешняя подрезка | Углубление или выступ на боковой стороне детали | Боковое перемещение полостного блока |
| Внутренняя подрезка | Углубление или выступ на внутренней стороне детали | Боковое перемещение стержневого блока |
| Нить | Внутренняя или внешняя резьба | Отвинчивание или боковое втягивание |
| Сложный контур | Геометрия, которую невозможно сформировать простым прямым натяжением. | Многоосное движение |
ВМолдбургер Молд Индастри Ко., Лтд.Наша фабрика специализируется на разработке и производстве точных компонентов и вставок пресс-форм, включая направляющие. Мы имеем большой опыт производства направляющих для сложных форм, используемых в автомобильной, медицинской и бытовой электронике. Наша команда инженеров тесно сотрудничает с разработчиками пресс-форм, чтобы обеспечить оптимизацию механизма скольжения для конкретной геометрии детали и производственных требований.
2. Какие типы слайдов используются в сложных формах?
В сложных формах используется несколько типов направляющих, каждый из которых подходит для различных применений и геометрических форм деталей. Наиболее распространенными типами являются направляющие с кулачковым штифтом, гидравлические направляющие, направляющие с угловым штифтом и механические направляющие. Кулачковый направляющий является наиболее распространенным типом. Он использует кулачковый штифт, установленный в основании формы, для приведения в действие ползуна при открытии формы. Кулачковый штифт толкает ползун вбок, когда пластины формы разделяются. Гидравлический слайд использует гидравлический цилиндр для перемещения слайда независимо от отверстия формы. Это позволяет использовать более сложный тайминг и большую силу. В направляющей с угловым штифтом используется наклонный штифт для перемещения направляющей при открытии формы, аналогично направляющей с кулачковым штифтом, но с другой геометрией. Механические направляющие используют рычажный или реечный механизм для перемещения направляющих. В таблице ниже сравниваются эти типы слайдов.
| Тип слайда | Метод срабатывания | Типичный инсульт | Силовые возможности | Типичное применение |
| Слайд кулачкового штифта | Кулачковый штифт в основании формы | 10–50 мм | Умеренный | Малые и средние подрезы |
| Гидравлический слайд | Гидравлический цилиндр | 20–200 мм | Высокий | Большие подрезы, сложный расчет времени |
| Угловой направляющий штифт | Угловой штифт в основании формы | 10–40 мм | Умеренный | Стандартные подрезы |
| Механический слайд | Рычажный или реечный механизм | 5 - 100 мм | Переменная | Специальные приложения |
На нашем заводе мы производим все типы направляющих и связанных с ними компонентов, включая направляющие, направляющие, кулачковые штифты и износостойкие пластины. Мы используем высококачественные материалы и прецизионную обработку, чтобы гарантировать бесперебойную и надежную работу наших направляющих. Наша команда инженеров может порекомендовать подходящий тип направляющей для вашего конкретного применения.
3. Как активируется и рассчитывается движение слайда?
Приведение в действие и время движения ползуна имеют решающее значение для успеха сложной формы. Ползун должен двигаться в правильный момент цикла пресс-формы: после того, как деталь достаточно остыла, чтобы противостоять деформации, но до того, как деталь будет выброшена. Если ползун движется слишком рано, деталь может быть деформирована или повреждена. Если он будет двигаться слишком поздно, деталь может треснуть или ползун может быть поврежден. Время регулируется геометрией кулачка или программированием гидравлической системы. Для ползуна кулачка длина и угол кулачка определяют, когда ползун начинает двигаться и насколько далеко он перемещается. Кулачковый штифт обычно устанавливается в неподвижной половине формы и входит в зацепление с ползуном при открытии формы. Ползун перемещается вбок, когда его толкает кулачковый штифт. В таблице ниже приведены соображения по времени для движения слайдов.
| Фактор времени | Описание | Влияние на качество деталей |
| Помолвка с кулачком | Определяет, когда слайд начинает двигаться | Слишком рано: искажение части; слишком поздно: часть треснет |
| Угол кулачкового штифта | Определяет ход и скорость слайда | Влияет на время цикла и износ |
| Гидравлический синхронизатор | Программируемые задержка и скорость | Позволяет оптимизировать сложные детали. |
| Возврат слайда | Слайд должен вернуться до того, как форма закроется | Предотвращает повреждение плесенью |
| Блокировка | Механизм безопасности для предотвращения преждевременного закрытия. | Защищает плесень и скольжение |
На заводе Moldburger Mold Industry Co., Ltd. используется передовое программное обеспечение САПР и моделирования для проектирования и проверки времени движения ползуна. Мы можем смоделировать весь цикл пресс-формы, чтобы гарантировать, что ползун движется в нужное время и не мешает другим компонентам пресс-формы. Наше прецизионное производство гарантирует, что кулачковые штифты и ползуны будут изготовлены по точным размерам, необходимым для правильной синхронизации.
4. Какие материалы и обработка обеспечивают долговечность слайдов?
Долговечность горки зависит от материалов и обработки, использованных при ее изготовлении. Слайд должен выдерживать высокое давление при литье под давлением, трение при повторяющихся движениях и износ абразивного расплава пластика. Наиболее распространенными материалами направляющих и их компонентов являются закаленные инструментальные стали, такие как P20, H13 и S7. Эти стали сочетают в себе высокую прочность, вязкость и износостойкость. Поверхности скольжения часто покрываются или обрабатываются для уменьшения трения и продления срока службы. Обычные методы обработки включают азотирование, хромирование и нанесение износостойких покрытий, таких как нитрид титана (TiN) или алмазоподобный углерод (DLC). В таблице ниже приведены материалы и методы обработки, использованные в наших слайдах.
| Компонент | Материал | Уход | Выгода |
| Слайд-блок | П20, Х13, С7 | Азотирование | Твердость поверхности, износостойкость |
| Слайд-рейка | Х13, С7 | Хромирование | Низкое трение, коррозионная стойкость |
| Кам-пин | Х13, С7 | Азотирование, покрытие TiN | Износостойкость, увеличенный срок службы |
| Износная пластина | Бронза, P20 | Графитовая пропитка | Самосмазывающийся, низкое трение |
| Направляющая втулка | Бронза, Сталь | Масляная пропитка | Плавная работа, снижение износа |
На нашем заводе мы используем только высококачественные материалы и обработки для наших точных компонентов и вставок пресс-форм. У нас есть оборудование и опыт для выполнения азотирования, хромирования и нанесения покрытий собственными силами. Мы также предлагаем широкий выбор стандартных и индивидуальных изнашиваемых пластин и направляющих втулок, подходящих для различных конструкций направляющих. Наша цель — создать направляющие, которые будут надежно работать в течение всего срока службы формы.
5. Какие принципы проектирования предотвращают выход из строя слайдов?
Конструкция механизма скольжения должна учитывать силы, движение и окружающую среду процесса литья под давлением. Несколько принципов проектирования имеют решающее значение для предотвращения выхода из строя направляющих. Во-первых, это адекватное руководство. Слайд необходимо точно вести по траектории. Обычно это достигается с помощью направляющих и износостойких пластин. Направляющие должны быть достаточно жесткими, чтобы противостоять боковым силам на салазках, а изнашиваемые пластины должны иметь поверхность с низким коэффициентом трения. Второй принцип – правильное выравнивание. Слайд должен быть совмещен с полостью формы и стержнем. Несоосность может привести к заеданию, износу и повреждению детали. Третий принцип – достаточная предварительная нагрузка. Во избежание люфта направляющая должна быть предварительно поджата к направляющим. Это обеспечивает плавное и точное перемещение слайда. Четвертый принцип – защита от загрязнения. Механизм скольжения должен быть защищен от пластиковых заусенцев, пыли и мусора. Обычно это достигается с помощью уплотнений или крышек. В таблице ниже суммированы эти принципы проектирования.
| Принцип проектирования | Выполнение | Выгода |
| Адекватное руководство | Направляющие, износные пластины | Предотвращает боковое смещение, обеспечивает точность |
| Правильное выравнивание | Прецизионная обработка, установочные штифты | Предотвращает заедание и износ |
| Достаточная предварительная нагрузка | Прокладки, регулируемые износостойкие пластины | Устраняет люфт, обеспечивает плавное движение |
| Защита от загрязнения | Уплотнители, крышки, дворники | Предотвращает попадание мусора в механизм |
| Смазка | Масленки, масляные каналы | Уменьшает трение, продлевает срок службы |
Наша фабрика Moldburger Mold Industry Co., Ltd. следует этим принципам проектирования при производстве слайдов и вставок. Мы используем прецизионную механическую обработку, чтобы гарантировать, что все компоненты правильно соединяются друг с другом. Мы используем высококачественные износостойкие пластины и направляющие для обеспечения плавного и точного движения. Также мы устанавливаем уплотнения и крышки для защиты механизма от загрязнения. Наша цель — создать направляющие, которые будут надежно работать в течение всего срока службы формы.
6. Какие характеристики определяют высококачественные направляющие и вставки для пресс-форм?
Ключевые характеристики суппортов и вставок пресс-форм включают в себя материал, твердость, допуск на размер, качество поверхности и покрытие. В таблице ниже представлены типичные характеристики наших прецизионных компонентов и вставок пресс-форм.
| Спецификация | Параметры | Примечания |
| Материал | P20, H13, S7, 420SS, бронза | Выбирается в зависимости от применения |
| Твердость | 28–32 HRC (P20), 48–52 HRC (H13), 54–58 HRC (S7) | Более высокая твердость для износостойкости |
| Размерный допуск | +/- 0,005 мм | Прецизионное шлифование для подгонки |
| Поверхностная обработка | Ra 0,2–0,4 мкм | Гладкая поверхность для низкого трения |
| Покрытие | Азотирование, хром, TiN, DLC | Выбирается в зависимости от требований к износу |
| Время выполнения | 2–4 недели | Зависит от сложности и количества |
На нашем заводе мы производим прецизионные компоненты и вставки для пресс-форм, соответствующие этим и многим другим спецификациям. Мы можем настроить материал, твердость и покрытие в соответствии с вашими конкретными требованиями. Наша система контроля качества включает в себя проверку размеров, испытание на твердость и измерение качества поверхности, чтобы гарантировать соответствие каждого компонента нашим высоким стандартам.
7. Часто задаваемые вопросы (FAQ)
Вопрос 1. В чем разница между направляющей и подъемником в форме?
Ответ: Суппорт перемещается вбок, перпендикулярно направлению раскрытия формы, образуя подрезы на боковой стороне детали. Подъемник движется под углом, обычно для образования подрезов на внутренней стороне детали или для облегчения выталкивания. Оба представляют собой механизмы формирования элементов, которые невозможно сформировать простым прямым натяжением, но они действуют в разных направлениях и используются для разных геометрических форм.
Вопрос 2. Как определить необходимый ход слайда?
Ответ: Требуемый ход суппорта определяется глубиной подреза плюс запас прочности. Ползун должен втянуться достаточно далеко, чтобы полностью очистить подрез, прежде чем деталь будет выброшена. Как правило, ход должен быть как минимум на 5-10 мм больше глубины подреза. Точный ход зависит от геометрии детали и конструкции пресс-формы. Наша команда инженеров может помочь вам рассчитать необходимый ход для вашего конкретного применения.
Вопрос 3. Что вызывает заедание или застревание слайда?
Ответ: Ползун может заклинить или заклинить по нескольким причинам: недостаточная смазка, загрязнение пластиковыми бликами или мусором, несоосность направляющих или направляющих, недостаточная предварительная нагрузка или износ направляющих и изнашиваемых пластин. Регулярное техническое обслуживание, включая чистку и смазку, может предотвратить большинство проблем с заеданием. Если слайд заедает, его следует разобрать, осмотреть и отремонтировать перед дальнейшим использованием.
Вопрос 4: Как часто следует обслуживать пресс-формы?
Ответ: Формовочные салазки следует проверять и обслуживать через регулярные промежутки времени, в зависимости от объема производства и формуемого материала. Как правило, предметные стекла следует проверять после каждых 10 000–50 000 циклов. Проверка должна включать проверку износа, проверку соосности и смазку поверхностей скольжения. Профилактическое обслуживание может продлить срок службы направляющих и предотвратить непредвиденные простои.
Вопрос 5: Можно ли переоборудовать слайды в существующую форму?
Ответ: В некоторых случаях слайды можно переоборудовать в уже существующую форму, но это сложный процесс, требующий тщательного проектирования. В форме должно быть достаточно места для скользящего механизма, а основание формы должно быть модифицировано для размещения кулачковых штифтов или гидравлических цилиндров. Модернизация часто обходится дороже и требует больше времени, чем проектирование направляющей в форму с самого начала. Наша команда инженеров может оценить вашу форму и посоветовать, возможна ли ее модернизация.
8. Заключение
Салазки играют решающую роль в сложном движении пресс-формы, позволяя производить детали с подрезами, боковыми отверстиями, резьбой и другими деталями, которые невозможно отлить с помощью простой открывающейся и закрывающейся пресс-формы. Это точные механизмы, которые необходимо проектировать, производить и обслуживать в соответствии с самыми высокими стандартами. Материалы, обработка и принципы проектирования, использованные в их конструкции, определяют их надежность и срок службы. Наш завод компании Moldburger Mold Industry Co., Ltd. специализируется на производстве точных компонентов и вставок пресс-форм, включая направляющие, направляющие блоки, кулачковые штифты и изнашиваемые пластины. У нас есть опыт и оборудование для производства высококачественных компонентов, отвечающих самым строгим требованиям. Наша команда инженеров тесно сотрудничает с нашими клиентами, чтобы гарантировать, что каждый компонент оптимизирован для их конкретного применения.
Независимо от того, разрабатываете ли вы новую форму или обслуживаете существующую, мы приглашаем вас связаться с нами, чтобы обсудить ваши требования. Мы можем предоставить образцы, технические данные и помощь в проектировании. Наша приверженность качеству и удовлетворенности клиентов сделала нас надежным партнером для производителей пресс-форм и формовщиков по всему миру.
Свяжитесь с Moldburger Mold Industry Co., Ltd. сегоднячтобы обсудить ваши требования к точным компонентам и вставкам пресс-форм и узнать, как наши направляющие могут повысить производительность и надежность ваших сложных форм.