- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
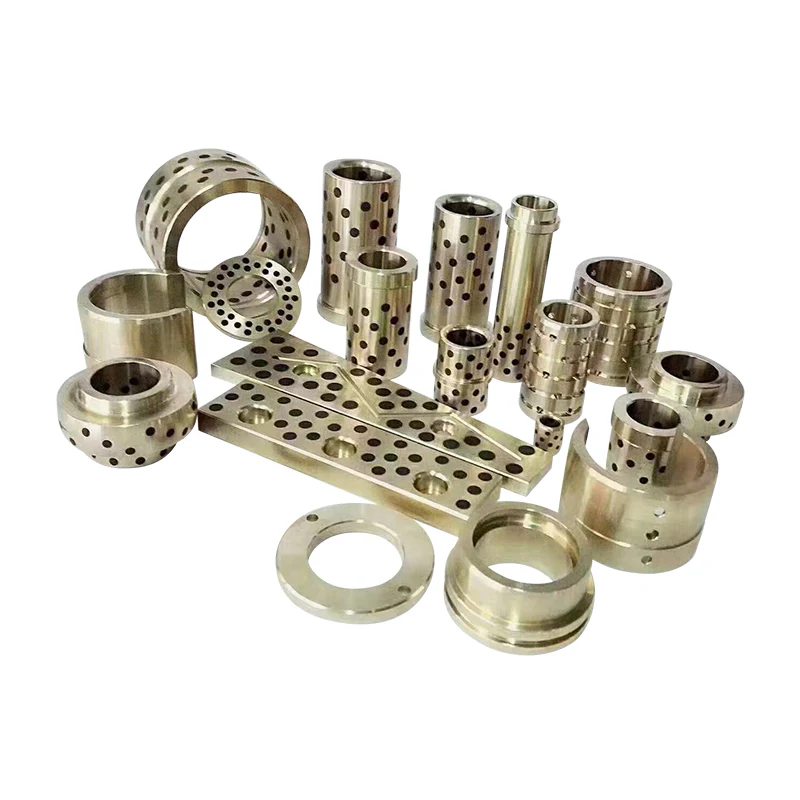
Какие компоненты пресс-формы и стандартных деталей необходимы для прецизионных литьевых форм?
Точность литья под давлением зависит не только от полости и сердечника. Основание пресс-формы обеспечивает структурную основу, которая скрепляет формовочную систему, а стандартные компоненты контролируют выравнивание, перемещение, позиционирование и выброс детали. Если эти элементы плохо подобраны или изготовлены неточно, могут возникнуть такие проблемы, как заусенцы, неравномерный износ, несоответствующие размеры деталей, затрудненное открытие формы и преждевременный выход из строя оснастки. Выбор правильногоПресс-форма и стандартная детальТаким образом, изготовление компонентов является фундаментальным шагом в создании надежной литьевой формы.
Хорошо спроектированная сборка пресс-формы сочетает в себе подходящие материалы пластин, точную обработку, надежные направляющие системы, правильно выбранные компоненты эжектора и совместимые аксессуары. Требуемая конфигурация зависит от размера формы, характеристик смолы, расположения полостей, давления впрыска, объема производства и характеристик машины для литья под давлением.Молдбургер Молд Индастри Ко., Лтд.поставляет основы пресс-форм и прецизионные компоненты пресс-форм для промышленного применения. Опубликованные спецификации охватывают сталь P20, сталь марки 1.2311, направляющие компоненты SUJ2 и выталкивающие штифты SKD61. Понимание функций и критериев выбора каждого компонента помогает проектировщикам пресс-форм и группам по закупкам принимать более обоснованные решения.
Оглавление
1. Какие опорные плиты пресс-формы необходимы для стабильной литьевой формы?
2. Какие стандартные компоненты контролируют выравнивание, движение и выброс?
3. Как следует оценивать материалы, допуски и качество изготовления?
Какие опорные плиты пресс-формы необходимы для стабильной литьевой формы?
Основание пресс-формы — это несущая конструкция, которая удерживает полость, стержень, направляющую систему, механизм выталкивания и другие функциональные элементы в заданных положениях. Во время литья под давлением сборка подвергается зажимному усилию, давлению впрыска, многократному открытию и закрытию, а также термическим изменениям. Основание должно сохранять стабильность размеров в данных условиях эксплуатации. Даже если полость и сердечник обработаны точно, недостаточная жесткость пластины или плохое выравнивание могут повлиять на конечную отлитую деталь.
Расположение пластин зависит от конструкции пресс-формы. Обычная двухплитная форма обычно включает в себя верхнюю зажимную пластину, полостную пластину, сердцевинную пластину, опорную пластину, проставочные блоки, выталкивающие пластины и нижнюю зажимную пластину. Для более сложной оснастки могут потребоваться дополнительные пластины или вставки для размещения ползунков, подъемников, горячеканальных каналов или специальных устройств для выброса. Каждая пластина выполняет определенную механическую роль, и ее размеры должны определяться компоновкой формы, а не выбираться только на основе номинального размера формы.
Какие пластины образуют основной конструктивный узел?
При выборе основы пресс-формы обычно учитываются следующие компоненты:
- Верхняя зажимная пластина:Соединяет неподвижную сторону формы с неподвижной плитой термопластавтомата. Он обеспечивает монтажную поверхность для сборки верхней формы и, где это необходимо, позволяет разместить литниковую втулку.
- Пластина полости:Поддерживает вставку для полости или непосредственно содержит обработку полости. Его плоскостность, толщина и жесткость влияют на то, насколько надежно поддерживается сторона полости во время зажима.
- Основная пластина:Удерживает вставку стержня или элементы формирования стержня. Он должен сохранять заданное соотношение с полой пластиной на протяжении повторяющихся производственных циклов.
- Опорная пластина:Укрепляет сборку со стороны сердечника и помогает противостоять изгибу под давлением впрыска. Требуемая толщина и расположение опор зависят от проектируемой площади, расположения полости и ожидаемых формовочных нагрузок.
- Распорные блоки:Создайте пространство, необходимое для перемещения узла выталкивателя. Их размеры определяют возможный ход выброса и должны обеспечивать достаточный зазор для движущихся частей.
- Пластина фиксатора эжектора и пластина эжектора:Удерживайте и перемещайте выталкивающие штифты, гильзы и другие выбрасывающие элементы. Их движение должно оставаться параллельным и свободным от помех.
- Нижняя прижимная пластина:Соединяет движущуюся сторону формы с подвижной плитой и обеспечивает необходимый монтажный и опорный интерфейс.
Эти пластины работают как связанная механическая система. Например, увеличение толщины опорной пластины может улучшить устойчивость к прогибу, но это также влияет на общую высоту формы и доступное машинное пространство. Аналогично, изменение высоты проставочного блока может повлиять на ход выталкивателя и пространство, доступное для возвратных компонентов. Поэтому при анализе конструкции следует учитывать всю совокупность пластин, а не рассматривать каждую пластину как отдельный предмет покупки.
Какие характеристики материала и твердости актуальны?
Выбор материала должен отражать механические требования, предъявляемые к каждой пластине. В опубликованной информации о пресс-формах ProSeries от Moldburger Mold Industry Co., Ltd. в качестве основных материалов указаны предварительно закаленная сталь P20 и сталь марки 1.2311. Указанная твердость составляет от 28 до 32 HRC, предел прочности на разрыв от 965 до 1200 Н/мм² и минимальный предел текучести 800 Н/мм². Эти значения служат ориентиром для оценки заявленной конфигурации ProSeries, но покупатели должны подтвердить сертификат материала и спецификацию, применимую к конкретному заказу.
| Компонент | Опубликованный материал | Опубликованная твердость | Заявленное состояние поверхности |
| Зажимные пластины A и B | Р20/1.2311 | от 28 до 32 HRС | Шлифованный и полированный |
| Опорная пластина S | 1045 углеродистая сталь | от 18 до 22 HRС | Земля |
| Корпус эжектора C и D | Р20/1.2311 | от 28 до 32 HRС | Земля |
| Направляющие стойки и втулки | Подшипниковая сталь SUJ2 | от 58 до 62HRC | Закаленный и шлифованный |
| Выталкиватели | Инструментальная сталь SKD61/H13 | от 48 до 52 HRС | Прецизионная шлифовка |
Для пресс-форм общего назначения часто выбирают P20, поскольку он обеспечивает практический баланс обрабатываемости, полируемости и механических характеристик. Для инструментов с более высокими нагрузками может потребоваться другая марка стали или более прочная опора. При выборе материала также следует учитывать формовочную смолу. Например, пластмассы, армированные стекловолокном, могут увеличить абразивный износ поверхностей формы и движущихся компонентов. Коррозионные или чувствительные к влаге технологические среды могут потребовать использования коррозионностойких материалов в отдельных областях.
Как размеры основания формы должны соответствовать машине?
Физическая совместимость так же важна, как и качество материала. Основание формы должно соответствовать размерам плиты машины и расстоянию между стяжками, а ее установочное кольцо, монтажные отверстия, общая высота и интерфейс выталкивателя должны соответствовать техническим характеристикам машины. Разработчик формы также должен учитывать доступный дневной свет, максимальный ход открытия, минимальную толщину формы и зажимную способность машины.
Опубликованная матрица размеров ProSeries содержит пять эталонных конфигураций. На рисунках ниже указаны указанные размеры плиты и общая высота, а не универсальный диапазон размеров для каждой индивидуальной формы.
| Базовый размер | Толщина пластины | Толщина пластины B | Толщина пластины S | Общая высота |
| 1515 | 50 мм | 50 мм | 25 мм | 146 мм |
| 2020 | 60 мм | 60 мм | 30 мм | 181 мм |
| 2525 | 70 мм | 70 мм | 35 мм | 216 мм |
| 3030 | 80 мм | 80 мм | 40 мм | 251 мм |
| 3535 | 90 мм | 90 мм | 45 мм | 286 мм |
При рассмотрении предложения наша команда инженеров должна получить чертеж пресс-формы, модель машины, информацию о смоле, расположение полостей и ожидаемый объем производства. Эти сведения помогают определить, подходит ли стандартная конфигурация или необходимо изменить толщину пластины, положения опор, схемы охлаждения или детали монтажа. Moldburger Mold Industry Co., Ltd. предоставляет варианты форм для литья под давлением, и покупатели должны подтвердить окончательный чертеж и график материалов до начала производства.
Какие стандартные компоненты контролируют выравнивание, движение и выброс?
Стандартные компоненты часто меньше основных плит пресс-формы, но их влияние на повторяемость существенно. Они направляют движение открытия и закрытия, удерживают половинки формы в заданном положении, освобождают отформованное изделие и защищают движущиеся узлы от нежелательного смещения. Пресс-форма может иметь жесткое основание и точно обработанную полость, но при этом производить несовместимые детали, если ее направляющие или выталкивающие компоненты указаны неправильно.
Выбор стандартных компонентов следует начинать с движения и функциональных требований формы. В простой двухплитной форме можно использовать обычную направляющую стойку и втулку с выталкивающими штифтами. Для формы с глубокими ребрами, цилиндрическими элементами, поднутрениями или тонкими косметическими поверхностями могут потребоваться выталкивающие втулки, подъемники, износостойкие пластины или дополнительные направляющие и фиксирующие элементы. Количество и расположение этих компонентов следует определить при проектировании пресс-формы.
Зачем нужны направляющие стойки и направляющие втулки?
Направляющие стойки и направляющие втулки контролируют взаимное положение подвижной и неподвижной половин формы во время открытия и закрытия. Их цель — привести сборку в правильное положение до того, как полость и сердечник соприкоснутся. Точное руководство помогает уменьшить неравномерный контакт, защитить разделяющие поверхности и поддерживать повторяемое выравнивание в течение многих циклов формования.
Типичная направляющая система включает закаленные стойки, установленные на одной стороне формы, и соответствующие втулки, установленные на другой. Соединение между двумя компонентами должно обеспечивать плавное движение, ограничивая при этом чрезмерный боковой люфт. Слишком большой зазор может привести к нежелательному перемещению и увеличить риск смещения. Слишком плотная посадка может вызвать трение, выделение тепла, задиров или заедание, особенно если смазка недостаточна или форма подвергается загрязнению.
В опубликованной спецификации ProSeries указана подшипниковая сталь SUJ2 для направляющих стоек и втулок с твердостью от 58 до 62 HRC и закаленной и шлифованной отделкой. Это содержательная ссылка на материал и твердость для указанной конфигурации. Однако покупатели также должны проверить фактический диаметр стойки, рабочую длину, длину втулки, класс посадки, шероховатость поверхности, расположение смазки и размерные допуски на чертеже компонента.
Направляющие системы должны проектироваться с учетом размера и веса формы. Большим формам могут потребоваться дополнительные направляющие элементы или дополнительные функции выравнивания для управления неравномерной загрузкой. В формах с боковым действием проектировщик также должен убедиться, что направляющие стойки, угловые штифты, ползунки и стопорные блоки не мешают процессу открытия. Направляющую систему следует проверять на износ и состояние смазки во время планового обслуживания пресс-формы.
Как штифты и втулки выталкивателей влияют на высвобождение детали?
Система выталкивания удаляет формованный компонент из стержня после охлаждения и открытия формы. Выталкивающие штифты обычно используются для надавливания на подходящие участки детали, а выталкивающие втулки полезны вокруг цилиндрических выступов или стержневых штифтов, где требуется окружающая контактная поверхность. Выбор зависит от геометрии детали, толщины стенки, угла уклона, усадки материала и расположения допустимых отметок выброса.
Размещение выталкивающих штифтов — это дизайнерское решение, а не просто вопрос равномерного распределения штифтов. Усилие следует прикладывать к областям, которые могут выдержать нагрузку выталкивания, не оставляя видимых следов, искажений или побеления. Для тонких стенок и узких ребер может потребоваться иное расположение выброса, чем для толстых секций конструкции. Если деталь сильно сжимает сердечник, разработчику, возможно, придется увеличить эффективную площадь выброса или пересмотреть выемку и качество поверхности, а не полагаться на несколько сильно нагруженных штифтов.
Выталкивающие штифты должны быть прямыми, правильно установленными и иметь достаточную опору. Чрезмерная длина без опоры может увеличить риск изгиба. Неправильная высота штифта может привести к появлению следов или неравномерному высвобождению, а плохое выравнивание может привести к трению штифта о свое отверстие. Втулки выталкивателя требуют такого же внимания к концентричности и рабочему зазору, поскольку они действуют вокруг штифта сердечника и могут подвергаться боковым нагрузкам во время выброса.
Для опубликованной конфигурации ProSeries указанным материалом выталкивающего штифта является инструментальная сталь SKD61 H13 с твердостью от 48 до 52 HRC и прецизионной шлифовкой. Данную спецификацию следует рассматривать как ссылку на заявленную конфигурацию продукта, а не как предположение, что каждый штифт или втулка выталкивателя изготовлены из одного и того же сплава. Покупатели должны подтвердить диаметр, длину, форму головки, геометрию наконечника, твердость, а также любое специальное покрытие или обработку поверхности, необходимые для применения.
Какие еще компоненты дополняют систему перемещения пресс-формы?
Для обеспечения надежной работы пресс-формы может потребоваться несколько дополнительных компонентов. Их использование зависит от архитектуры пресс-формы и типа формованного изделия.
- Возвратные контакты:Помогите вернуть узел выталкивателя в исходное положение, когда форма закрывается. Их длина и расположение контактов должны соответствовать конструкции выталкивающей пластины.
- Пружины:Обеспечить возвратную силу или контролируемое движение в выбранных механизмах. При выборе пружины следует учитывать рабочую нагрузку, диапазон сжатия, усталостную долговечность, рабочую температуру и доступное пространство для установки.
- Установочное кольцо:Располагает форму относительно сопла литьевой машины и установочного отверстия. Его размеры должны соответствовать интерфейсу машины и расположению литника формы.
- Стопорная втулка:Обеспечивает вход расплавленного пластика из сопла машины в систему направляющих форм. Радиус сопла, размеры отверстия и геометрия посадки должны быть совместимыми.
- Износные пластины:Защитите скользящие контактные поверхности в таких местах, как ползуны и другие движущиеся механизмы формы. Их можно заменить, когда износ достигнет неприемлемого уровня, что помогает защитить более дорогие конструкции пресс-форм.
- Аксессуары для гида:Может включать дополнительные направляющие, упоры и компоненты выравнивания для конкретных макетов пресс-формы. Точная конфигурация должна соответствовать утвержденному чертежу пресс-формы.
- Замки и ограничительные компоненты:Управляйте выбранными этапами движения формы или обеспечивайте функции позиционирования в проектах, которые в них нуждаются.
- Уплотнения и заглушки:Соблюдайте требования к каналу охлаждения и контуру жидкости, если это указано в конструкции пресс-формы. Их материал и номинальное давление должны соответствовать условиям эксплуатации.
Не для каждой формы требуются все компоненты из этого списка. Например, базовая форма может не нуждаться в подъемниках или сложных блокирующих блоках, в то время как форма с боковыми выемками может зависеть от ползунов, угловых штифтов и изнашиваемых пластин для завершения последовательности движений. Список компонентов должен быть составлен на основе чертежа сборки пресс-формы и спецификации материалов, причем каждой детали должна быть присвоена четкая функция и ссылочный номер.
Молдбургер Молд Индастри Ко., Лтд. перечисляет направляющие стойки и изнашиваемые пластины, направляющие и другие аксессуары для пресс-форм, а также выталкивающие штифты и выталкивающие втулки среди категорий компонентов своих пресс-форм. При поиске этих деталей в нашей спецификации закупок должны быть указаны тип компонента, номер чертежа, материал, твердость, размеры, обработка поверхности и количество. Это уменьшает неоднозначность между визуально похожими компонентами, которые могут иметь разные функциональные требования.
Как следует оценивать материалы, допуски и качество изготовления?
Точность определяется не только названием материала или списком машин. Это результат контролируемой взаимосвязи между проектными требованиями, состоянием сырья, процессами механической обработки, термообработкой, шлифованием, сборкой и контролем. Компонент может соответствовать своим номинальным размерам, но при этом работать плохо, если его плоскостность, параллельность, концентричность, твердость или качество поверхности не подходят для данного применения. Поэтому покупатели должны оценить требования к производству и проверке наряду со спецификацией продукта.
Как марки стали должны соответствовать функциям компонентов?
Различные компоненты пресс-формы испытывают различные формы механического напряжения и износа. Большая пластина должна обеспечивать структурную поддержку и сохранять свою геометрию. Направляющая стойка испытывает повторяющийся скользящий контакт. Выталкивающий штифт подвергается воздействию сжимающей силы, трения и повторяющихся движений. Выбор одного материала для каждого компонента игнорирует эти различные условия эксплуатации.
В информации о продукте, опубликованной Moldburger Mold Industry Co., Ltd., указано несколько вариантов стали для изготовления форм, включая P20, 4140, H13, нержавеющую сталь и S7. В приведенных описаниях P20 ассоциируется с универсальными формами и хорошей обрабатываемостью, 4140 — с прочностью и ударной вязкостью, H13 — с термостойкостью, нержавеющая сталь — с коррозионной стойкостью, а S7 — с ударопрочностью. Это ссылки на выбор, а не взаимозаменяемые гарантии. Правильный сорт зависит от компонента, смолы, температуры обработки, ожидаемого износа и требований к техническому обслуживанию.
Например, P20 может подойти для многих пластин общего назначения, а H13 часто рассматривается там, где более высокие тепловые требования или особые условия износа оправдывают его использование. Марка нержавеющей стали может быть полезна в тех случаях, когда важна коррозионная стойкость, но точная марка и термическая обработка все еще требуют подтверждения. Покупатель также должен различать основной материал пластины и материалы, используемые для вставок, направляющих элементов, выталкивателей и изнашиваемых компонентов.
Термическая обработка – еще один важный момент. Твердость влияет на устойчивость к вдавливанию и износу, но сама по себе твердость не характеризует прочность, стабильность размеров или устойчивость к растрескиванию. Если деталь закалена после черновой обработки, план изготовления должен учитывать возможные деформации и необходимость чистового шлифования. Для компонентов, требующих плотной посадки, осмотр должен проводиться после финальных стадий механической обработки и термообработки, а не только перед ними.
Какие размерные допуски заслуживают самого пристального внимания?
Не каждый размер на чертеже пресс-формы имеет одинаковое функциональное значение. Общая длина и ширина пластины могут иметь относительно широкий допуск, в то время как направляющие отверстия, установочные элементы, карманы для вставок и скользящие интерфейсы могут требовать гораздо более тщательного контроля. Полезный план проверки определяет критические для функционирования параметры и определяет, как они будут измеряться.
Типичные области, требующие внимания:
- Плоскостность и параллельность пластин:Влияйте на то, как закрывается форма и как распределяются сжимающие нагрузки по сборке.
- Положение направляющего отверстия:Определяет взаимосвязь между направляющей системой и полостью и сердцевинными пластинами.
- Диаметр и прямолинейность направляющей стойки:Влияют на посадку, трение и повторяемость выравнивания.
- Размеры вставного кармана:Определите, можно ли правильно расположить и удержать вставки для полостей и стержней.
- Положение и диаметр эжекторного отверстия:Влияет на перемещение штифта и повышает риск трения или заедания.
- Состояние разъемной поверхности:Влияет на закрытие формы и риск вспышки из-за плохого контакта или повреждения.
- Особенности монтажа и размещения:Должна соответствовать литьевой машине и утвержденной конструкции пресс-формы.
На странице пресс-формы ProSeries перечислена обработка пластин и компонентов с помощью станков с ЧПУ, а также описан производственный подход, направленный на достижение точного выравнивания и подгонки. На отдельной странице спецификаций по изготовлению пресс-форм указан стандартный диапазон размеров от 150х150 мм до 600х600 мм, стандартная обработка поверхности Ra 0,4 микрометра и допуск плюс-минус 0,01 мм по критическим размерам. Эти цифры относятся к опубликованной спецификации и не должны автоматически применяться к каждой серии пресс-форм или отдельному компоненту.
На другой базовой странице пресс-форм для литья под давлением указан другой набор стандартных размеров, информация о шероховатости поверхности и серии моделей. Поскольку опубликованные страницы продукта могут описывать различные конфигурации, покупатели должны запросить один сводный чертеж и спецификацию для выбранной модели. В окончательном предложении должно быть указано, какой допуск применяется к каждому критическому размеру, как измеряется шероховатость поверхности и прилагаются ли к заказу протоколы проверок.
Какие процессы производства и контроля обеспечивают повторяемость?
Возможности механической обработки важны только тогда, когда они связаны с размерами и характеристиками, необходимыми для конструкции пресс-формы. Фрезерование и сверление с ЧПУ используются для изготовления пластинчатых профилей, отверстий, карманов и монтажных элементов. Прецизионное шлифование может улучшить плоскостность, параллельность и состояние поверхности. Проволочная электроэрозионная обработка может использоваться для профилей или элементов, которые трудно изготовить традиционными методами резки. Для достижения заданной твердости может потребоваться термообработка, а при проверке размеров проверяется, соответствует ли готовая деталь чертежу.
В профиле компании Moldburger Mold Industry Co., Ltd. перечислены станки с ЧПУ от Makino, Dawei и FANUC, электроэрозионные станки от Makino и Sodick, машины медленной подачи проволоки, шлифовальные станки Okamoto, токарные станки и координатно-измерительное оборудование Hexagon. Также сообщается о команде из 30 инженеров-конструкторов и более 100 профессиональных и технических сотрудников. В этих опубликованных ресурсах указан диапазон оборудования и персонала, описанный компанией, а процесс, используемый для индивидуального заказа, должен быть подтвержден его фактическим производственным планом.
Координатно-измерительную машину можно использовать для проверки геометрических особенностей и сравнения измеренных положений с инженерным чертежом. Для более простых размеров могут подойти калиброванные калибры, микрометры, нутромеры, высотомеры и приборы для определения шероховатости поверхности. Метод контроля следует выбирать в соответствии с допуском и проверяемой геометрией. Результат измерения имеет смысл только в том случае, если прибор имеет подходящее разрешение, статус калибровки и определенную процедуру измерения.
Документация по качеству в идеале должна включать сертификат на материал, отчет о твердости, если указано, результаты проверки размеров критических характеристик и записи любого специального процесса, требуемого чертежом. При повторных заказах сохранение утвержденных чертежей и критериев проверки помогает поддерживать согласованность между партиями. Если компонент предназначен для замены существующей детали, покупатель должен предоставить исходный чертеж или проверенный образец и указать любые изменения по сравнению с предыдущей версией.
Как покупатели могут снизить риски, связанные с закупками и сборкой?
Отделы закупок часто сравнивают компоненты пресс-форм по цене за единицу и времени доставки. Эти факторы имеют значение, но их следует оценивать с точки зрения совместимости, требований проверки и стоимости остановки производства. Недорогой направляющий компонент, который преждевременно изнашивается, может привести к проблемам с центровкой, работам по техническому обслуживанию и браку формованных деталей. Правильно выбранный компонент может иметь более высокую закупочную цену, но обеспечивать более высокую ценность жизненного цикла, если он сокращает время простоя и частоту замены.
Перед размещением заказа воспользуйтесь следующими техническими рекомендациями:
- Подтвердите тип формы, расположение пластин и интерфейс машины.
- Предоставьте последний утвержденный чертеж сборки пресс-формы и чертежи компонентов.
- Определить марки материалов, требования к твердости и условия термообработки.
- Укажите критические размеры, геометрические допуски и шероховатость поверхности.
- Подтвердите, должны ли компоненты соответствовать DME, HASCO, FUTABA или другому назначенному стандарту.
- Проверьте взаимозаменяемость существующих деталей пресс-формы и предполагаемых сменных компонентов.
- Согласуйте документы проверки, требования к упаковке, идентификации и отслеживаемости.
- Просмотрите график поставок в отношении механической обработки, термообработки, шлифования и окончательного контроля.
Информация о базовой пресс-форме, опубликованная поставщиком, ссылается на совместимость с DME, HASCO и FUTABA. Покупателям все равно следует указать конкретную стандартную серию и требуемые размеры. Фразы «международный стандарт» самой по себе недостаточно, поскольку в разных системах могут использоваться разные размеры, посадки и соглашения о компонентах. В наших технических закупочных документах должны быть указаны стандарт, номер детали и версия, если требуется взаимозаменяемость.
Для индивидуальных проектов компания Moldburger Mold Industry Co., Ltd. может быть оценена на предмет ее способности просматривать чертежи, производить необходимую конфигурацию пластин и компонентов, а также предоставлять соответствующую информацию о качестве. Наша заводская координация должна быть сосредоточена на решении технических вопросов до начала производства, особенно если заказ включает нестандартные размеры или заменяемые компоненты. Четкий процесс утверждения помогает предотвратить неизбежные изменения после начала обработки.
Заключение
Прецизионная литьевая форма опирается на стабильную основу и скоординированный набор стандартных компонентов. Зажимные пластины, пластины с полостью и сердечником, опорные пластины, проставочные блоки и корпуса выталкивателей составляют основу конструкции. Направляющие стойки, втулки, выталкивающие штифты, втулки, возвратные штифты, установочные кольца, литниковые втулки и изнашиваемые компоненты обеспечивают точное перемещение и надежное освобождение деталей. Выбор материала, контроль размеров, совместимость машин и записи проверок определяют, будут ли эти компоненты работать вместе должным образом.
Молдбургер Молд Индастри Ко., Лтд.предлагает решения на основе пресс-форм и стандартных компонентов, подкрепленные опубликованными спецификациями материалов, ресурсами обработки и инспекционным оборудованием. Если вы разрабатываете новую литьевую форму или ищете запасные части, отправьте нашей команде свои чертежи, требования к материалам, детали машины и ожидаемые производственные условия. Запросите техническую экспертизу и ценовое предложение, чтобы определить подходящую конфигурацию для вашего проекта оснастки.
Часто задаваемые вопросы
Вопрос: В чем разница между основой пресс-формы и стандартными компонентами пресс-формы?
Ответ: Основа пресс-формы представляет собой структурную сборку пластин и опорных элементов, которая удерживает полость, стержень, направляющую систему и механизм выталкивания. Стандартные компоненты пресс-формы — это функциональные детали, установленные внутри или вокруг этой сборки, такие как направляющие стойки, направляющие втулки, выталкивающие штифты, выталкивающие втулки, возвратные штифты, установочные кольца и литниковые втулки. Основание пресс-формы обеспечивает структурную поддержку, а стандартные компоненты контролируют выравнивание, перемещение, позиционирование и освобождение детали. Оба параметра должны быть указаны вместе для обеспечения надежной работы пресс-формы.
Вопрос: Какая сталь обычно используется для изготовления основ прецизионных литьевых форм?
Ответ: Предварительно закаленная сталь P20 и 1.2311 обычно используется для изготовления плит-оснований пресс-форм общего назначения, поскольку они предлагают практичное сочетание обрабатываемости и механических характеристик. Другие сорта могут быть выбраны в соответствии с применением. Например, 4140 ассоциируется с прочностью и вязкостью, H13 — с термостойкостью, нержавеющая сталь — с коррозионной стойкостью, а S7 — с ударопрочностью. При окончательном выборе следует учитывать структуру формы, смолу, рабочую температуру, условия износа, требуемую твердость и документацию поставщика на материал.
Вопрос: Почему направляющие стойки и втулки важны для точности литьевой формы?
A: Направляющие стойки и втулки контролируют относительное положение двух половин формы при ее открытии и закрытии. Правильно подобранные компоненты помогают полости и сердцевине соприкасаться в заданном положении, уменьшая нежелательное движение и защищая разделяющие поверхности. Их диаметр, прямолинейность, посадка, твердость, качество поверхности и требования к смазке влияют на производительность. Чрезмерный зазор может привести к смещению, а слишком плотная посадка может вызвать трение, задиров или заедание во время повторной эксплуатации.
Вопрос: Как следует выбирать выталкиватели для литьевой формы пластика?
Ответ: Выталкивающие штифты следует выбирать в соответствии с геометрией формованной детали, толщиной стенки, усадкой материала, осадкой и ожидаемым сопротивлением выталкиванию. Их контактные положения должны распределять силу освобождения, не оставляя видимых следов или деформации детали. Диаметр штифта, длина, форма головки, геометрия наконечника, твердость и посадка в пластине выталкивателя должны быть проверены по чертежу пресс-формы. Выталкивающие втулки могут быть более подходящими для цилиндрических выступов или стержневых штифтов, где необходима окружающая контактная поверхность.
Вопрос: Какую информацию должны предоставить покупатели при заказе индивидуальной формы?
О: Покупатели должны предоставить последний чертеж пресс-формы, размеры плиты, модель машины, расстояние между стяжками, детали плиты, установочное кольцо и требования к монтажу, интерфейс эжектора, расположение полостей, тип смолы и ожидаемые производственные условия. В заказе также должны быть указаны марки материалов, твердость, критические допуски, качество поверхности, применимые стандарты и необходимые документы для проверки. Предоставление этой информации перед составлением предложения помогает производителю оценить совместимость, определить особые требования к обработке и снизить риск проблем с размерами или сборкой.